


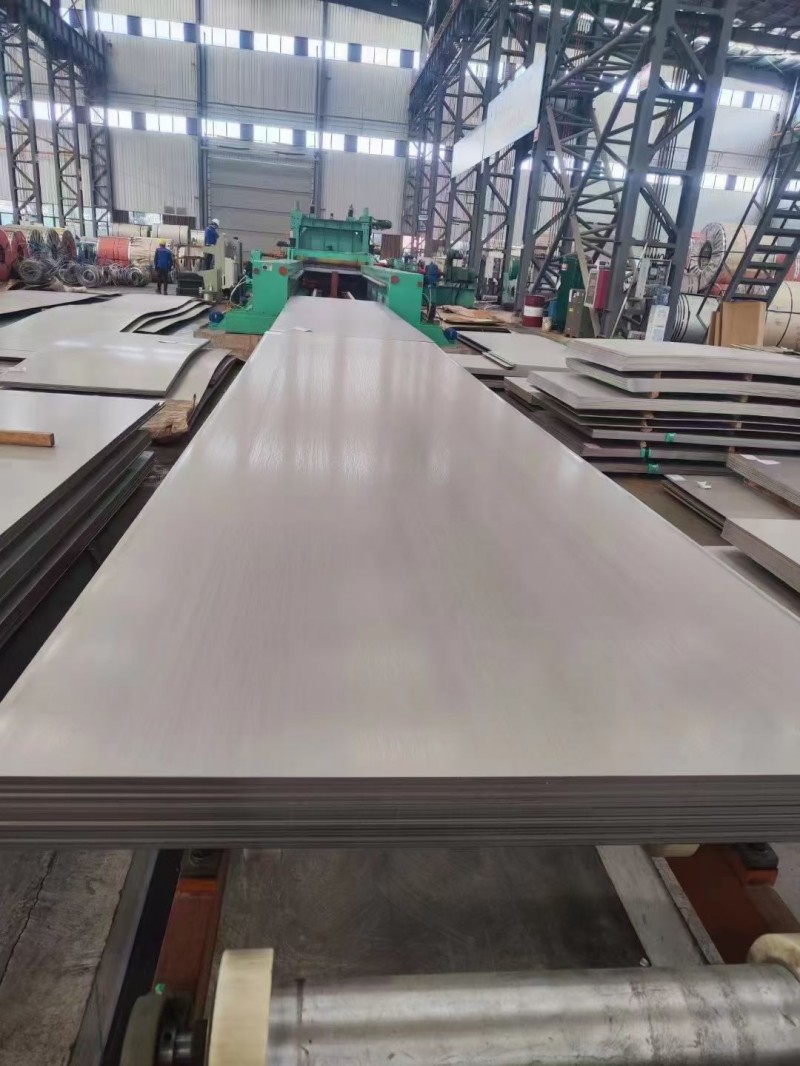
Kuumvaltsitud 304 roostevabast terasest leht
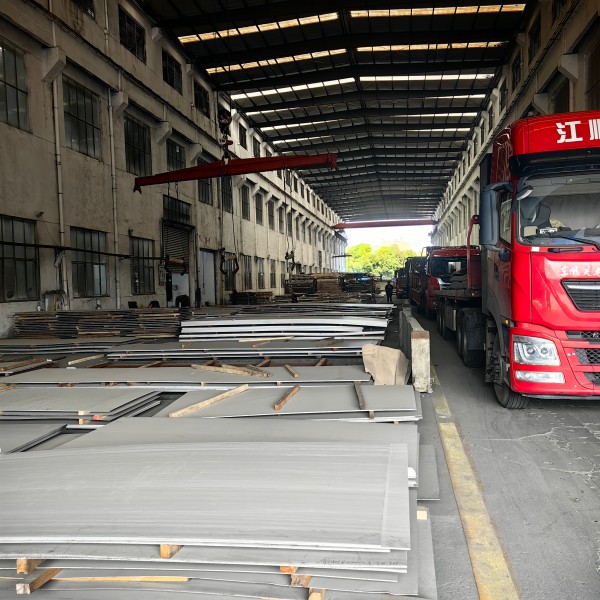
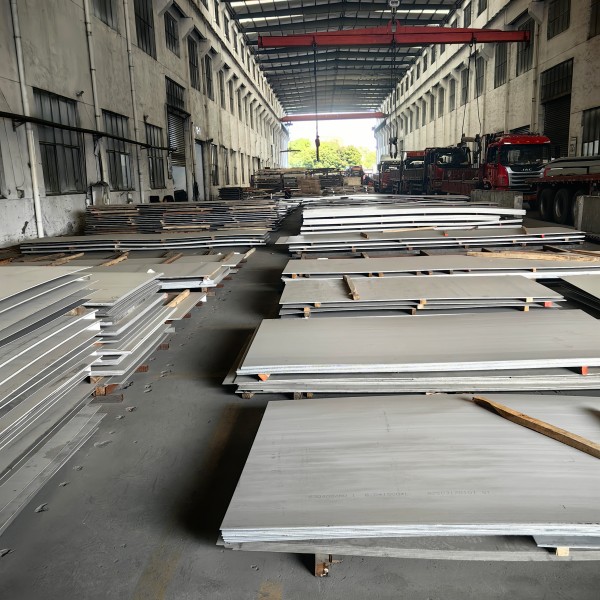
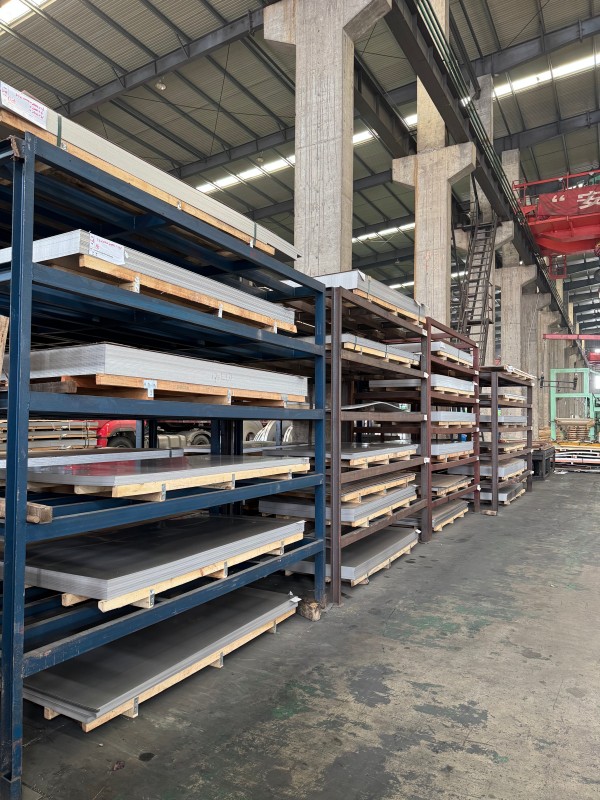
Kuumvaltsitud 304 roostevabast terasest lehed pakuvad täielikku teenuste tarneahelat. Mõõtmetöötluse osas toetame fikseeritud pikkusega nivelleerimist, täpset lõikamist ja ebakorrapärase kujuga osade lõikamist koos range tolerantsikontrolliga, mis vastab täppismontaaži vajadustele. Meie juhtiv Hiina tehas tagab kvaliteedi; iga lehtede partii on varustatud originaalse tootja materjalikvaliteedi sertifikaadiga ning pakume kontrolliteenuseid, nagu spektraaltestimine ja mittepurustav testimine, mis toetavad kolmanda osapoole korduskontrolli.
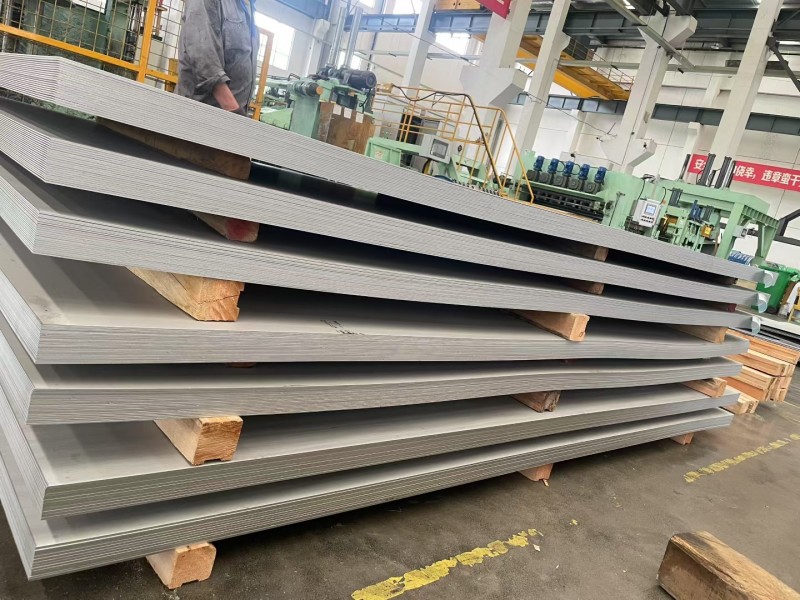
Kuumvaltsitud 304 roostevabast terasest lehed on tööstusvaldkondades laialdaselt kasutatavad austeniitsest roostevabast terasest lehed, mis vastavad riiklikule standardile GB/T 4237 ja rahvusvahelistele standarditele, nagu ASTM ja JIS, ning millel on lai valik spetsifikatsioone. Meie tehase standardne paksusvahemik on 3,0–60 mm, eriti paksude plaatidega, mida saab kohandada kuni 200 mm. Levinumad lehtede laiused on 1500 mm, 1800 mm ja 2000 mm, standardpikkusega 6000 mm ning kohandada saab ka mittestandardseid suurusi. Standardne pinnaviimistlus on NO.1 kuumvaltsitud ja marineeritud, ühtlase mati hõbevalge välimusega. Keskmiselt õhukesi plaate (3–12 mm) kasutatakse peamiselt seadmete raamide ja munitsipaalkonstruktsioonikomponentide jaoks, samas kui paksemaid plaate (16 mm ja rohkem) kasutatakse laialdaselt surveanumates, kemikaalide mahutites, rasketes masinates ja muudes rasketes survet kandvates rakendustes.
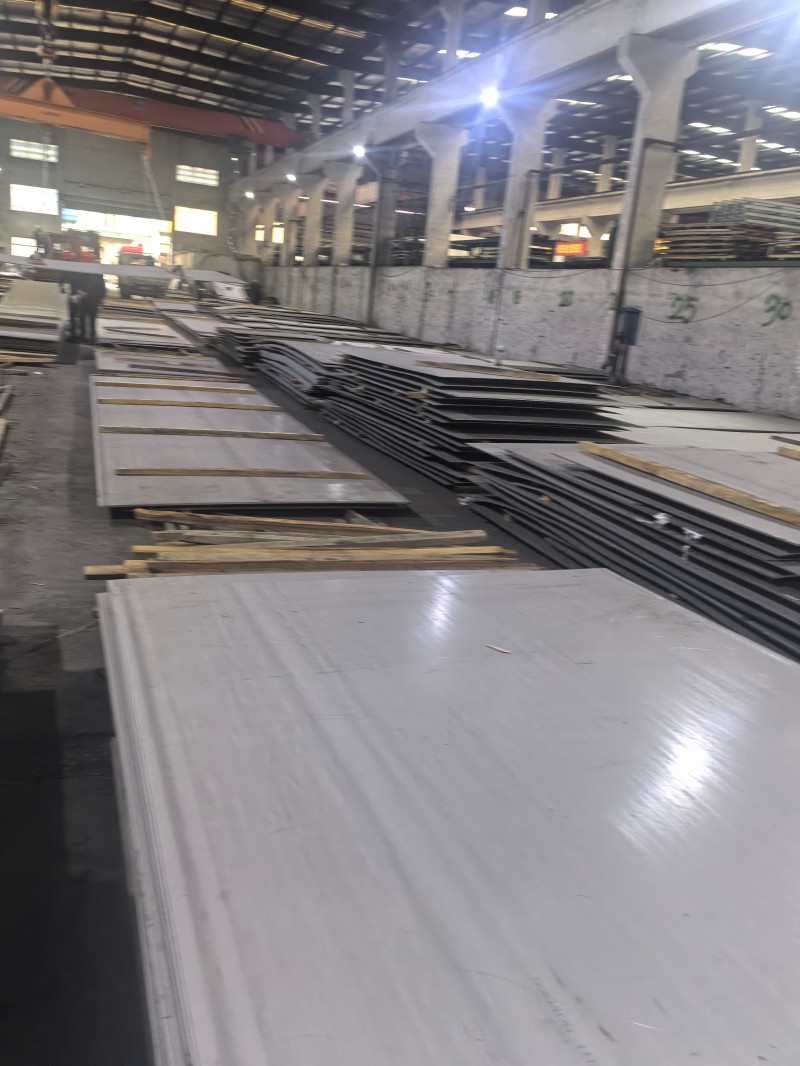
Kuumvaltsitud 304 roostevabast terasest plaadi südamiku tootmisprotsess
I. Plaatide ettevalmistamine ja kuumutamine
Tooraine alus: pidevalt valatud 304 austeniitsest roostevabast terasest plaat, standardpaksus 150-250 mm
Eeltöötlus: pinna pragude, lisandite ja muude esmaste defektide lihvimine enne ahju sisenemist
Kütteseadmed: Jalutuskiire ahi
Protsessi parameetrid: ühtlane kuumutamine vahemikus 1200-1250 ℃
Peamised kontrollpunktid: ühefaasilise austeniitse struktuuri saamine, deformatsioonikindluse vähendamine ning ülekuumenemise ja teradevahelise kroomi ammendumise vältimine
II. Töötlemata valtsimise protsess
Eelprotsess: kõrgsurve veega katlakivi eemaldamine primaarse oksiidikatlakivi eemaldamiseks pinnalt ja selle pressimise vältimiseks plaadi pinnale
Valtsimismeetod: mitmekäiguline edasi-tagasi valtsimine karestusveskis
Vormimise tulemus: 200 mm paksune plaat valtsiti 30-60 mm vaheplaatideks
Peamised kontrollpunktid: laiuse tolerantsi ja plaadi tasasuse reguleerimine, esialgne tera viimistlemine
III. Lõpeta rullimisprotsess
Seadmete ühilduvus
3–12 mm õhuke plaat: 7 pidevvaltsi keskmiste ja raskete plaatide jaoks (14 mm ja rohkem): ühe stendiga pööratav valtspink
Kolm põhijuhtindikaatorit
Lõplik valtsimistemperatuur: stabiilne vahemikus 900–1000 ℃ austeniitset, et vältida rabeda faasi sademeid
Paksuse täpsus: AGC automaatne paksuse juhtimissüsteem, riikliku standardi täpsus ±0,1–±0,3 mm
Plaadi kuju juhtimine: tagab plaadi tasasuse painutamise ja rullide nihutamise tehnoloogia abil
Protsessi väljakutsed: 304 roostevaba terasel on palju suurem deformatsioonikindlus kui tavalisel süsinikterasel, mis nõuab suuremat freeskoormust ja rulli kuju täpsust
IV. Laminaarse voolu jahutamine ja vormimine
Jahutusprotsess: Laminaarse vooluga jahutussüsteem ühtlaseks jahutamiseks ja jahutuskiiruse täpseks juhtimiseks
Põhieesmärk: vältida jämedaid terasid ning tagada ühtlased ja stabiilsed mehaanilised omadused, nagu plaadi tugevus ja plastilisus
Vastuvõtmise meetod
3–12 mm õhukesed plaadid: keritud kuumvaltsitud terasrullidesse, et tagada pidev töötlemine ja transport
14 mm paksused plaadid: otse lõigatud keskmise paksusega plaatideks.
V. Lahuse lõõmutamine (põhivõtmeprotsess)
Protsessi vajalikkus: Kuumvaltsimine ja jahutamine sadestavad kroomkarbiidi ühendeid, mis põhjustab kroomi ammendumist terade vahel ja vähendab oluliselt korrosioonikindlust.
Protsessi parameetrid: Kuumutamine temperatuurini 1050-1100 ℃ ja hoidmine, millele järgneb kiire vee/õhu jahutamine toatemperatuurini.
Põhifunktsioon: karbiidid lahustuvad täielikult austeniitses maatriksis, lukustuvad ühefaasilises struktuuris ning taastavad korrosioonikindluse ja plastilisuse.
Seadmete valik:
Valtsitud plaadid: partii töötlemine pidevas lõõmutusahjus
Paksud plaadid: käru tüüpi lõõmutamisahi
VI. Marineerimine ja passiveerimine
Põhifunktsioon: eemaldab pärast kuumvaltsimist ja lõõmutamist tiheda oksiidikatlakivi, moodustades pinnale passiveeriva kile, et parandada põhilist korrosioonikindlust.
Kaheetapiline protsess:
Väävelhappega eelmarineerimine: lõdvendab oksiidikatlastruktuuri
Lämmastikhape + vesinikfluoriidhape segatud happega Lõplik marineerimine: eemaldab põhjalikult oksiidikihi ja viib samaaegselt passiveerimise lõpule.
Valmistoote pind: ühtlane matt hõbevalge nr 1 standardne kuumvaltsitud pind
Peamised kontrollpunktid: kontrollige täpselt happelahuse suhet ja leotamisaega, et vältida ülehappelist peitsimist ja teradevahelist korrosiooni.
VII. Viimistlus ja tehase ülevaatus
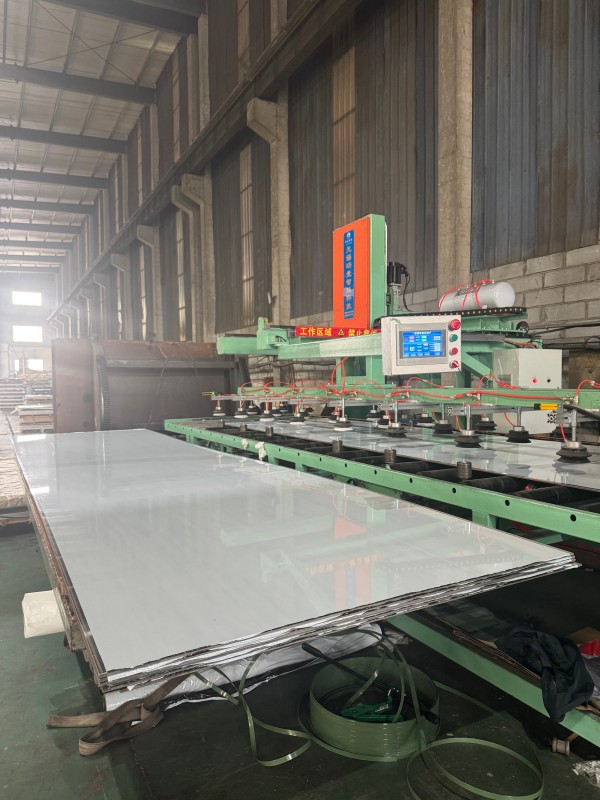
Viimistlusprotsess: nivelleerimismasin korrigeerib plaadi kuju, servade lõikeseade trimmib külgi ja lõikab pikkusega kindlaksmääratud mõõtudesse.
Kontrolliprotsess
Rulli/lehe kontroll: paksuse tolerants, pinna kvaliteet
Proovide võtmise kontrollimine: mehaanilised omadused, keemiline koostis
Tarne: originaalse tehase kvaliteedisertifikaadi väljastamine
Millised tegurid mõjutavad kuumvaltsitud 304 roostevabast terasest lehe hinda?
I. Toorainekulud: hinnakõikumiste põhitugi
Toorainekulud moodustavad ligikaudu 80% kuumvaltsitud 304 roostevabast terasest lehe kogumaksumusest, muutes need hinnakõikumiste peamiseks teguriks.
1. Niklipõhised toorained: 304 roostevaba teras sisaldab 8%-10,5% niklit. Niklikulud moodustavad ligi poole tooraine maksumusest, mis teeb sellest kõige tugevama hinnakõikumiste muutuja. Kodumaistes terasetehastes kasutatakse nikliallikana peamiselt kõrge niklisisaldusega malmi ja 304 roostevaba terase jääke, millele lisandub väike kogus elektrolüütilist niklit. Rahvusvahelised LME nikli hinnad, Indoneesia niklimaagi/nikli malmi ekspordipoliitika ja nikli nõudluse suunamine uutele energiapatareidele mõjutavad otseselt lehtmetalli maksumust.
2. Ferrokroomi toorained: 304 roostevaba teras sisaldab 18%-20% kroomi. Suure süsinikusisaldusega ferrokroom on suuruselt teine sulami kuluartikkel. Tarnemuutused suuremates tootjariikides, nagu Lõuna-Aafrika ja Kasahstan, samuti kodumaise ferrokroomi tootmisvõimsuse rakendusaste mõjutavad lehtmetalli hindu kulukaalutluste kaudu.
3. Energia- ja abimaterjalid: Kuumvaltsimine on palju energiat tarbiv protsess. Elektri- ja koksihindade kõikumine mõjutab otseselt veeremiskulusid. Samas mõjutab hapendamiseks ja passiveerimiseks kasutatavate keemiliste toorainete hind veidi ka NO.1 kuumvaltsitud marineeritud pinna lõppmaksumust.
II. Pakkumise ja nõudluse struktuur: lühiajaliste hinnakõikumiste otsesed tõukejõud
1. Pakkumise pool. Suuremate kodumaiste roostevaba terase tehaste tootmisvõimsuse vabastamise ja hoolduse/tootmise vähendamise plaanid määravad otseselt hetketuru pakkumise. Uus tootmisvõimsus ja imporditud kuumvaltsitud terase sissevool suurendavad turu pakkumise survet ja pärsivad hinnatõusu. Kui keskkonnakaitsepiirangud ja energiatarbimise kontrollid karmistavad, vähenevad terasetehaste töömäärad ja tarnete vähenemine toetab hindu.
2. Nõudlus: kuumvaltsitud 304 terast kasutatakse peamiselt kemikaalide mahutites, surveanumates, rasketes masinates ja munitsipaalinfrastruktuurides. Järeltööstuse tegevusmäärad ja projektide algusgraafikud määravad otseselt hankenõudluse. Tööstuses on hooajalised tipp- ja kõrghooajad. Tippnõudlus "Kuldse septembri ja hõbedase oktoobri" ajal ning aastalõpu/aasta alguse varude kogumise perioodil kipub hindu tõstma, samas kui nõrgem nõudlus suvisel kõrghooajal avaldab hindade langust.
3. Varude tasemed: sotsiaalsed varud ja terasetehase inventar peegeldavad otseselt nõudluse ja pakkumise suhet. Kui varud kogunevad ja kohapeal kaup kuhjub, on kauplejad ja terasetehased varude teisaldamiseks rohkem valmis hindu langetama; kui varud vähenevad madalale tasemele, on tarnijad rohkem valmis hindu säilitama, mistõttu hinnad tõenäolisemalt tõusevad kui langevad.
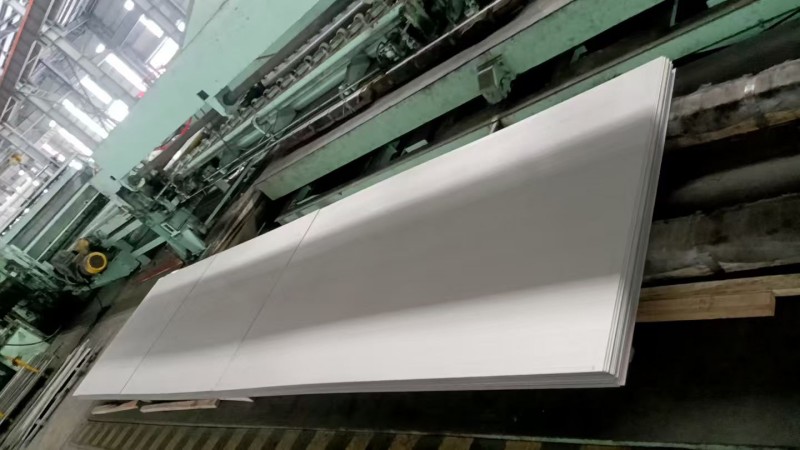
Samast materjalist kuumvaltsitud 304 roostevabast terasest plaatidel võivad spetsifikatsioonide, standardite ja töötlemisnõuete tõttu olla märkimisväärsed hinnaerinevused:
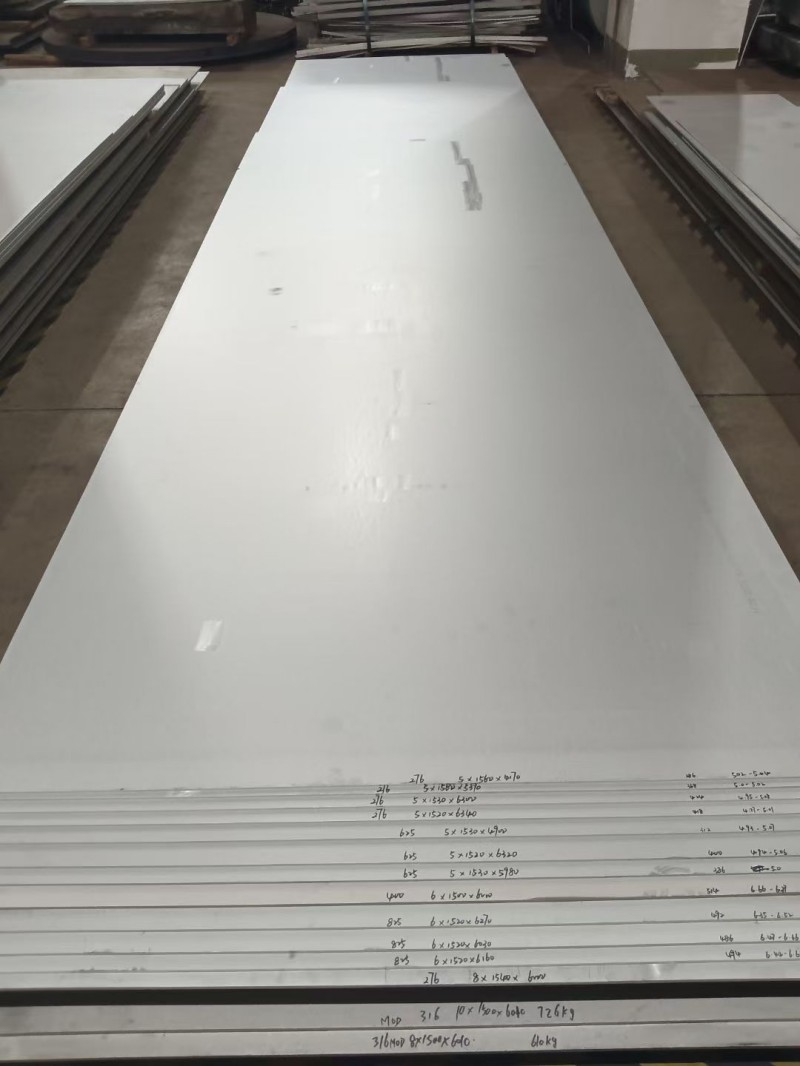
1. Paksus ja laius: standardsete 3-12 mm keskmise õhukeste plaatide hind määratakse paksuse alusel. Üle 16 mm paksemad plaadid nõuavad rohkem valtsimist ja nende tootmistsüklid on pikemad, mistõttu hinnad tõusevad paksuse kasvades. Eriti paksudel üle 60 mm plaatidel on kõrged tootmistõkked ja piiratud mahutavus, mis toob kaasa suurema lisatasu. Plaadi laiuse osas on madalaima hinnaga standardlaius 1500 mm, samas kui 1800 mm, 2000 mm laiused ja mittestandardse pikkusega plaadid on kõik erineva hinnatõusuga.
2. Standardid ja tolerantsid: plaatidel, mis vastavad erinevatele standarditele, nagu GB/T 4237 (Hiina riiklik standard), ASTM (Ameerika standard) ja JIS (Jaapani standard), on erineva koostise ja tolerantsinõuetega, mille tulemuseks on hinnaerinevused. Positiivse tolerantsiga plaadid ja surveanumaplaadid, mis nõuavad lehtede kaupa mittepurustavat katset, on kallimad kui tavalised tööstuslikud plaadid.
3. Edasised töötlemisteenused: Baashind on nr.1 marineeritud pinna eest. Sekundaarne töötlemine, nagu CNC-nivelleerimine, lõikamine, laserlõikamine, liivapritsiga töötlemine/traadi tõmbamine jne, toob kaasa täiendavad töötlemistasud protsessi kohta, mis lõpuks suurendab lõplikku ostuhinda.
Saada päring
Kontaktinfo
-
Aadress
Hanyu Jingu, kõrgtehnoloogiline tsoon, Jinani linn, Shandongi provints, Hiina
-
Tel
-
Süsinikterase, roostevaba terase, galvaniseeritud terase või hinnakirja kohta päringute korral jätke meile oma e-kiri ja me võtame ühendust 24 tunni jooksul.
Seotud tooted


Uudiste soovitused


